


Barile di iniezione
Chi siamo
Fondata di recente nel 2020 come parte di East Prospects Int'l Trading Group (in breve East Prospects), Ningbo DW Plastics Machinery Co., Ltd. (in breve DW Machinery) è specializzata nella produzione e nel commercio di vari componenti di precisione utilizzati su macchinari per stampaggio a iniezione ed estrusione di materie plastiche, tra cui viti, cilindri, tiranti, pistoni e parti di lavorazione correlate.
Per fornire componenti di precisione di qualità con un'elevata resistenza all'usura, alla corrosione, all'alta pressione e all'alta velocità, il nostro team è composto da ingegneri, tecnici e personale di vendita dotati di una vasta esperienza e competenza nel settore.
Per soddisfare le esigenze dei nostri clienti, DW Machinery sviluppa, progetta e innova in modo indipendente e ha ottenuto numerosi brevetti di prodotto. Inoltre, in quanto azienda certificata ISO9001, continuiamo a migliorare il Sistema di Controllo Qualità attraverso ispezioni precise durante ogni fase della produzione.
Perché scegliere noi?
Tempi di consegna rapidi
Con sede nella dinamica città portuale di Ningbo, completiamo e spediamo i tuoi ordini rapidamente. Puoi contare su di noi per la consegna puntuale di prodotti di alta qualità.
Conveniente
Ci impegniamo a superare le aspettative dei clienti con i nostri prodotti e servizi. Una pianificazione preventiva completa assicura che tutto il lavoro venga svolto in modo economicamente conveniente.
Garanzia di un anno intero
Siamo certi di poter offrire una garanzia di un anno sui materiali e sulla lavorazione di tutti i nostri prodotti.
Dispositivi di misura
DW Machinery offre una linea completa di calibri per fori e dispositivi di misurazione dell'usura ad alta precisione.


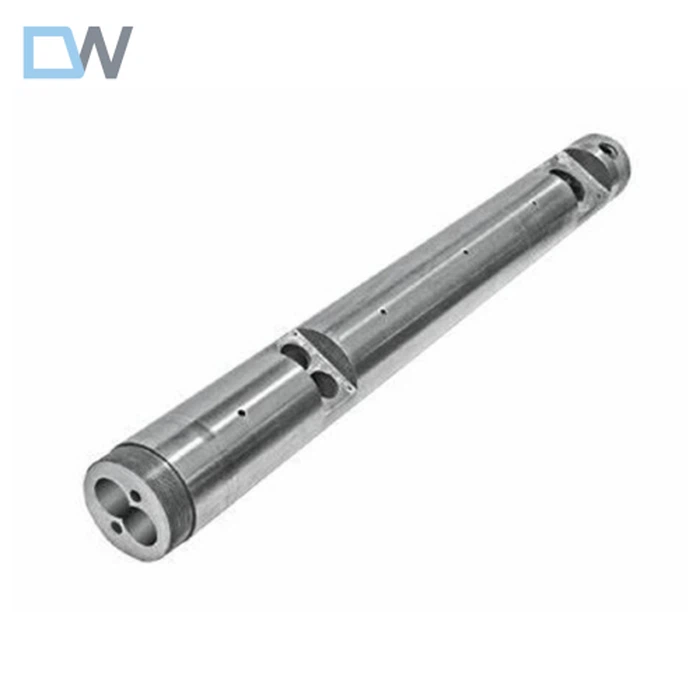
Il cilindro e la vite costituiscono il sistema di estrusione. Come la vite, anche il cilindro lavora in condizioni di alta pressione, alta temperatura, usura grave e determinate condizioni di corrosione. Nel processo di estrusione, il cilindro ha anche la funzione di trasferire calore al materiale o lontano da esso. Un sistema di riscaldamento e raffreddamento è inoltre fornito sul cilindro e la testa della macchina è installata.
Inoltre, una porta di alimentazione dovrebbe essere aperta sul cilindro. La geometria della porta di alimentazione e la sua posizione hanno una grande influenza sulle prestazioni di alimentazione. La levigatezza della superficie interna del cilindro e le scanalature sulla parete interna della sezione di alimentazione hanno una grande influenza sul processo di estrusione.
Vantaggi del barile di iniezione
Fusione e omogeneizzazione di materiali plastici
La funzione primaria del cilindro di stampaggio a iniezione è quella di fondere e omogeneizzare i materiali plastici. Quando la vite di plastificazione ruota all'interno del cilindro, genera calore tramite attrito, fondendo i pellet o i granuli di plastica solida.
Gli elementi riscaldanti interni del cilindro forniscono calore aggiuntivo quando necessario, assicurando la completa fusione e omogeneizzazione del materiale plastico ed eliminando eventuali incongruenze o particelle non fuse.
Miscelazione e dispersione di additivi
Oltre a fondere il materiale plastico di base, il cilindro di stampaggio a iniezione facilita la miscelazione e la dispersione di vari additivi. Additivi come coloranti, agenti di rinforzo, ritardanti di fiamma e lubrificanti sono spesso incorporati nel materiale plastico per migliorare proprietà specifiche.
Il design e la geometria interna del cilindro, insieme alla rotazione della vite, favoriscono una miscelazione e una dispersione accurate di questi additivi, garantendo una distribuzione uniforme all'interno della plastica fusa.
Controllo della temperatura e stabilità
Il cilindro per stampaggio a iniezione di plastica è dotato di precisi meccanismi di controllo della temperatura. Gli elementi riscaldanti incorporati nel cilindro mantengono il profilo di temperatura desiderato per fondere e lavorare efficacemente il materiale plastico.
Un controllo della temperatura adeguato è fondamentale per prevenire il surriscaldamento o il sottoriscaldamento, poiché influisce direttamente sulla viscosità, sul flusso e sulla qualità della plastica fusa. Un controllo della temperatura stabile e costante all'interno del cilindro di stampaggio a iniezione di plastica garantisce una lavorazione affidabile e una qualità ottimizzata delle parti.
Resistenza all'abrasione e alla corrosione
La vite di plastificazione all'interno del cilindro è soggetta a notevole usura a causa della natura abrasiva dei materiali plastici. Per contrastare questo fenomeno, i produttori utilizzano materiali durevoli e resistenti all'usura per costruire il cilindro, consentendogli di resistere a ripetuti attriti e contatti con la vite di plastificazione.
L'acciaio temprato o le leghe bimetalliche aumentano la resistenza della canna all'abrasione, prolungandone la durata e riducendo la necessità di frequenti sostituzioni o interventi di manutenzione.
Tipi di barile di iniezione
1. Canna integrale
Viene elaborato sull'intero grezzo. Questa struttura è facile da garantire un'elevata precisione di fabbricazione e di assemblaggio, e può anche semplificare il lavoro di assemblaggio, il che è conveniente per l'installazione e lo smontaggio del sistema di riscaldamento e raffreddamento. Inoltre, il calore è distribuito uniformemente lungo la direzione assiale. Naturalmente, questo tipo di canna richiede condizioni di lavorazione e produzione più elevate.
2. Canna combinata
Ciò significa che un cilindro è composto da diverse sezioni di cilindro. L'estrusore sperimentale e l'estrusore di scarico utilizzano il cilindro combinato. Il primo è per la comodità di modificare la lunghezza del cilindro per adattarlo alla vite senza rapporto di aspetto, e il secondo è per impostare la sezione di scarico.
In un certo senso, l'uso di una canna composita favorisce i materiali e la lavorazione locali ed è vantaggioso per le fabbriche di piccole e medie dimensioni. Ma in realtà, la precisione di lavorazione della canna combinata è molto elevata. Ogni sezione della canna combinata è collegata con bulloni flangiati. In questo modo, l'uniformità del riscaldamento della canna viene distrutta e la perdita di calore aumenta. Non è conveniente per l'impostazione e la manutenzione del sistema di riscaldamento e raffreddamento.
3. Canna bimetallica
Per soddisfare non solo i requisiti dei materiali della canna per lo stampaggio a iniezione, ma anche per risparmiare materiali preziosi, molte canne sono intarsiate con una boccola in lega di acciaio nella matrice di acciaio al carbonio generico o acciaio fuso. Dopo che la boccola è usurata, può essere rimossa e sostituita. La boccola deve essere ben abbinata alla canna per garantire che la conduzione del calore sull'intera parete della canna non venga influenzata; non vi è alcun movimento relativo tra la canna e la boccola e può essere facilmente rimossa, quindi è necessario selezionare la precisione di abbinamento appropriata, che viene adottata da alcune fabbriche.
4. Canna IKV
1) La scanalatura longitudinale è impostata sulla parete interna della sezione di alimentazione del barile
Per migliorare la velocità di trasporto solido, secondo la teoria del trasporto solido, un metodo è quello di aumentare il coefficiente di attrito della superficie del cilindro del materiale, e un altro metodo è quello di aumentare l'area del materiale che passa attraverso la sezione trasversale perpendicolare all'asse della vite nella porta di alimentazione. I due metodi sono di impostare una scanalatura longitudinale sulla parete interna della sezione di alimentazione e di trasformare la parete interna della sezione di alimentazione vicino alla bocca di alimentazione in un cono.
2) Sezione di alimentazione a raffreddamento forzato del barile
Per migliorare la capacità di trasporto solido, esiste un altro metodo. Lo scopo è mantenere la temperatura del materiale trasportato al di sotto del punto di rammollimento o di fusione, evitare la comparsa di pellicola fusa e mantenere la proprietà di attrito solido del materiale.
Materiale del cilindro di iniezione
Proprio come la vite, per soddisfare i requisiti di lavoro della canna, deve essere realizzata con materiali di alta qualità, resistenti alle alte temperature, all'usura, alla corrosione e ad alta resistenza. Questi materiali devono anche avere buone proprietà di lavorabilità e trattamento termico. Oltre all'acciaio 45#, 40Cr, 38CrMoAL, la canna può anche essere realizzata in acciaio fuso e ghisa duttile. La sezione di alimentazione rivestita può essere realizzata in ghisa di alta qualità.
Negli ultimi anni. Con lo sviluppo di estrusione ad alta velocità e materie plastiche ingegneristiche, in particolare quando si estrudono materie plastiche rinforzate con fibra di vetro e materie plastiche contenenti cariche inorganiche, vengono imposti requisiti più elevati sulla resistenza all'usura e alla corrosione del cilindro. La lega Xaloy sviluppata dagli Stati Uniti, dal Belgio e da altri paesi è un nuovo materiale resistente all'usura e alla corrosione, attualmente ampiamente utilizzato all'estero. Questo materiale ha un basso punto di fusione, è duro, ha una buona saldabilità con l'acciaio, ha una buona lavorabilità, buone prestazioni di fusione e non ha stress di fusione. Anche se viene piegato dopo la fusione, non cadrà in scaglie.
Viene applicato alla canna in questo modo: la lega Xaloy in polvere e la canna vengono riscaldate insieme ad alta temperatura. Grazie al suo basso punto di fusione, può essere fuso in uno stato fluido a circa 1200 gradi C. La canna ruota ad alta velocità e l'enorme forza centrifuga generata dallo Xaloy fuso lo fa colare sulla parete interna della canna rovente con uno spessore di circa 2 mm. Requisiti generali della canna.
Come impostare la temperatura del cilindro di iniezione dello stampo a iniezione
Misurazione della temperatura della canna
L'importanza dello stampaggio a iniezione dalla Cina nel processo di produzione si basa in gran parte sulla misurazione accurata della temperatura del barile. Il processo di misurazione della temperatura del barile sarà utile per il risultato complessivo della produzione. Tuttavia, per ottenere la temperatura ottimale del barile, è necessario ricordare che le zone di temperatura sul barile devono essere coerenti in tutto. Le temperature sono solitamente misurate in gradi Celsius o Fahrenheit.
Evitate l'override della temperatura di zona che si verifica quando una delle zone di temperatura sul cilindro della macchina per stampaggio a iniezione di plastica, perché ciò causerà difetti imprevisti nel prodotto. Un modo per controllare la temperatura di zona è quello di alternare tra il pulsante di accensione e spegnimento del regolatore di temperatura. In questo modo, siete in grado di sapere se siete prossimi al raggiungimento della temperatura ottimale per il processo.
Posizionamento della termocoppia
Se chiedi alla tua azienda partner di stampaggio di materie plastiche qual è la parte più cruciale dell'impostazione delle temperature del cilindro nella produzione di stampi per materie plastiche, ti parlerà sicuramente del posizionamento della termocoppia e dell'area di contatto. Una termocoppia è un dispositivo termoelettrico utilizzato per misurare la temperatura. È composta da due fili realizzati con metalli diversi collegati in due punti. Nelle termocoppie, la tensione che scorre tra le due giunzioni è proporzionale alla differenza di temperatura nella produzione di parti in plastica.
È essenziale che il posizionamento della termocoppia venga discusso durante la produzione perché fa tutta la differenza nel migliorare la misurazione e il controllo della temperatura del barile. Può sembrare semplice misurare la temperatura del barile, ma sono necessarie considerazioni e una rigorosa conformità ai requisiti di progettazione per ottenere un risultato soddisfacente.
Rilevamento della temperatura
Questo passaggio è anche cruciale nell'impostazione delle temperature del cilindro per i prodotti in plastica. I fornitori di stampi a iniezione in Cina assicurano che le parti del processo di produzione siano ben mantenute ed efficienti per lavorare su un progetto. Il rilevamento della temperatura sfrutta questa capacità poiché questo processo viene eseguito utilizzando ulteriormente termocoppie su macchine per stampaggio a iniezione di plastica. Le temperature vengono rilevate verificando se la termocoppia è calibrata a una temperatura stabile, nota anche come temperatura di riferimento. Ciò consente misurazioni semplici e accurate delle temperature.
Si generano piccoli segnali elettrici quando un'estremità del cilindro è più calda dell'altra. Una termocoppia è composta da due fili diversi uniti a ciascuna estremità. Più calore generato significa che il segnale elettrico è maggiore. Le temperature vengono rilevate tramite termocoppie sulla maggior parte delle macchine per stampaggio a iniezione.
Impostazione della temperatura
L'impiego dell'impostazione della temperatura nello stampaggio a iniezione di plastica suggerisce di iniziare con le impostazioni più basse per la lavorazione di un grado specifico di materiale. I cilindri di iniezione devono essere divisi in zone per una facile impostazione, registrazione e controllo della temperatura. Tieni presente che per ottenere un'impostazione di temperatura ottimale, puoi anche impostarli sullo stesso valore. La temperatura della prima zona deve iniziare con un valore più basso se stai lavorando con temperature più elevate o se i tempi di ciclo sono lunghi. In questo modo eviterai difetti di stampaggio prematuri come ponti e fusione. Prima di iniziare il processo di stampaggio a iniezione, dovresti chiedere al tuo fornitore se il cilindro, lo stampo, il blocco tramoggia e l'olio idraulico sono tutti impostati alle temperature corrette.
Registrazione della temperatura
I processi di stampaggio a iniezione devono essere impostati correttamente in base alla temperatura desiderata. Dovrebbero quindi essere registrati tramite il record di impostazione della macchina indicato. La registrazione della temperatura includerà temperature di fusione, temperature dello stampo, temperature dell'acqua e temperature dell'olio. Dovrebbe essere indicato anche il numero crescente di punti di misurazione della temperatura.
Dovrebbe anche essere integrata una strumentazione che tocchi la varietà di sonde insieme a un sensore di temperatura elettronico portatile o termometro che può essere utile nel processo di stampaggio a iniezione. La registrazione della temperatura sarà utile anche nel caso in cui si voglia utilizzarla per progetti futuri e per scopi di ricerca.
La nostra fabbrica
DW Machinery possiede una serie di attrezzature all'avanguardia, come centri di lavoro CNC, torni CNC, rettificatrici per fori interni, alesatrici per fori profondi 13 metri, perforatrici NC, sistemi di controllo computerizzati per forni di nitrurazione, forni di fusione centrifuga, apparecchiature di spruzzatura bimetallica PTA, fresatrici per ingranaggi e così via.
Crediamo che prodotti di alta qualità, così come un eccellente servizio di vendita e post-vendita, siano la chiave per costruire una relazione a lungo termine con i clienti. Il nostro team di assistenza clienti si impegna ad aiutarti a risolvere qualsiasi problema tu possa incontrare.

FAQ